大型锻件成形数值模拟不准确的特殊原因探析
大型锻件是重大装备制造业的基础零部件,广泛应用于电力、冶金、石化、船舶、航空航天等领域。其成形过程涉及高温、大变形、多场耦合等复杂物理现象,数值模拟已成为工艺设计和优化的重要工具。与中小型锻件相比,大型锻件的成形数值模拟精度往往偏低,除了常规的模型简化、材料参数误差、边界条件近似等原因外,还存在若干特殊因素,导致模拟结果与实际生产存在显著偏差。本文将从多个维度分析这些特殊原因,并探讨可能的改进方向。
一、大型锻件成形数值模拟的常规误差来源
在讨论特殊原因之前,有必要简要回顾一般性误差。这些包括:有限元网格离散误差、本构模型对材料高温流变行为的描述偏差、摩擦边界条件的不确定性、热物理参数随温度变化的不准确性等。这些因素对任何尺寸的锻件都存在,但大型锻件由于其自身特点,使这些误差被进一步放大。
二、大型锻件成形的特殊物理特征
1. 巨大的温度梯度与长时间高温暴露
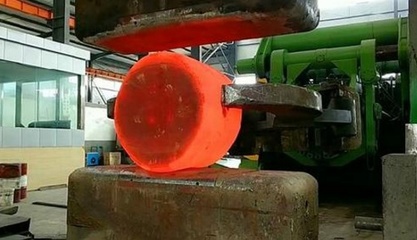
大型锻件(如百吨级钢锭)在锻造前需长时间加热,锻造过程中表面与心部温差可达数百度。这种大温度梯度导致材料流动应力、导热系数、比热容等参数在空间上剧烈变化。数值模拟若采用均匀温度场或简单的一维传热假设,会严重偏离实际。长时间高温下的晶粒长大、动态再结晶等微观组织演变也远非普通模型能准确捕捉。
2. 尺寸效应与宏观偏析
大型钢锭凝固时不可避免产生宏观偏析(如碳、合金元素的分布不均),导致不同区域的材料本构行为差异显著。而数值模拟通常假设材料均匀,无法反映偏析带对变形抗力的影响。大型锻件的变形不均匀性突出——表面变形大、心部变形小,甚至存在难变形区。这种尺寸效应使基于小试样标定的本构模型外推到大尺寸时失效。
3. 多道次、长时间间歇锻造
大型锻件往往需要多道次锻造,每道次之间可能伴随长时间运输、翻转和等待,导致温度回升或下降。道次间的再结晶软化、残余应力松弛等历史效应累积,而模拟若未准确模拟间歇时间内的组织演化,就会造成流变应力预测偏差。
4. 设备与工艺参数动态波动
大型压机(如自由锻水压机)的加载速度、保压时间受液压系统、操作控制影响,实际值与设定值出入较大。大型锻件的夹持、翻转操作导致边界条件频繁变化。这些随机性、动态性因素在数值模拟中通常被简化或忽略。
三、特殊原因的具体分析
1. 材料模型无法涵盖全尺寸与全工况
实验室小试样获取的本构模型,在应变速率、温度范围、应变量方面通常难以覆盖大型锻件的实际极端工况(如高应变速率、超大应变)。且小试样无宏观缺陷,而大锻件内部存在缩孔、疏松、夹杂等,这些缺陷在模拟中常被忽略,使变形 predicted 行为偏“理想化”。
2. 热边界条件的不确定性
大型锻件与砧子、操作机、空气之间的换热系数难以精确测定。接触热阻受氧化皮、压力、温度影响,且随时间变化;辐射换热受锻件形状、表面黑度影响。常用经验值造成温度场模拟误差累积,进而影响流动应力与变形。
3. 宏观偏析与组织不均匀性未耦合
现有的商业软件多支持均质材料模型,虽有部分用户子程序可定义材料梯度,但宏观偏析的定量描述、偏析与再结晶的耦合作用仍未解决。偏析区域硬度、再结晶温度不同,导致变形分布预测失真。
4. 网格畸变与重划分导致的精度损失
大型锻件变形量极大,六面体网格会严重畸变,需频繁重划分,而重划分过程中的场变量映射引入数值扩散,尤其在高温、大梯度区域失真严重。同步考虑微观组织演化的多尺度模拟计算量巨大,实际应用受限于算力。
5. 残余应力与热处理耦合缺失
锻造后的残余应力对后续热处理变形有重大影响,但 often 数值模拟只关注成形阶段而忽略后续工序的耦合。大型锻件热处理周期长,组织转变与应力松弛复杂,仅靠成形模拟无法预测最终性能。
四、对模拟精度提升的启示
针对上述特殊原因,可采取以下措施:
• 发展跨尺度本构模型,引入宏观偏析、孔隙率等内变量,提升材料模型的物理真实性;
• 通过反演分析结合现场测温、测压数据,动态修正热边界条件;
• 采用自适应网格与无网格耦合方法,减少重划分误差,并探索基于机器学习的代理模型加速多道次模拟;
• 将宏观偏析图谱导入模拟,进行分区材料赋参;
• 建立锻造-热处理全流程一体化模拟平台,考虑组织-应力-性能的耦合演化;
• 积累工业实验大数据,通过数据同化方法持续校准模型。
五、结论
大型锻件成形数值模拟不准确除常规误差外,还受尺寸效应、大温度梯度、宏观偏析、多道次间歇、热边界不确定性及多工序耦合缺失等特殊原因制约。这些因素单一或共同导致模拟结果与实际出现系统性偏差。只有深入认识这些特殊机理,并在模型、算法和数据三方面协同改进,才能从根本上提升大型锻件成形模拟的精度和工程可信度,从而更好地支撑高端装备制造。
如若转载,请注明出处:http://www.xinglianjinshu.com/product/51.html
更新时间:2026-10-30 12:25:05