汽车轮毂轴承锻件锻造工艺及环形锻制成型管控要点
汽车轮毂轴承是汽车的关键安全部件,其性能直接影响车辆的行驶稳定性和安全性。锻造工艺作为轮毂轴承锻件成型的核心环节,尤其是环形锻制成型,对锻件的内部质量、尺寸精度和力学性能起着决定性作用。本文将系统介绍汽车轮毂轴承锻件的锻造工艺流程,并重点阐述环形锻制成型过程中的管控要点。
一、汽车轮毂轴承锻件锻造工艺流程
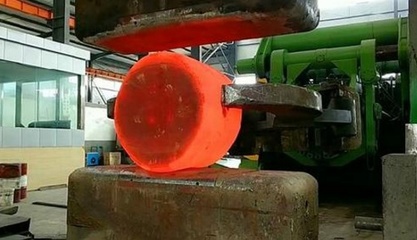
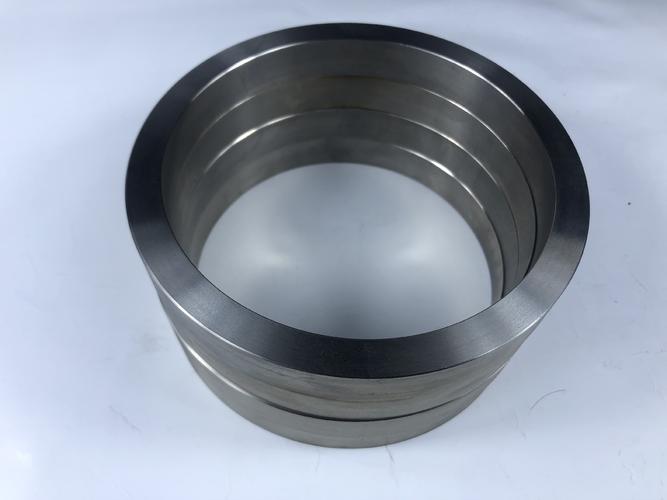
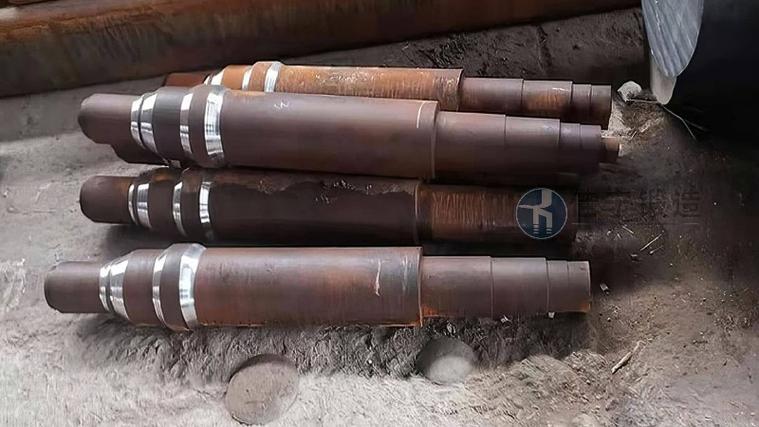
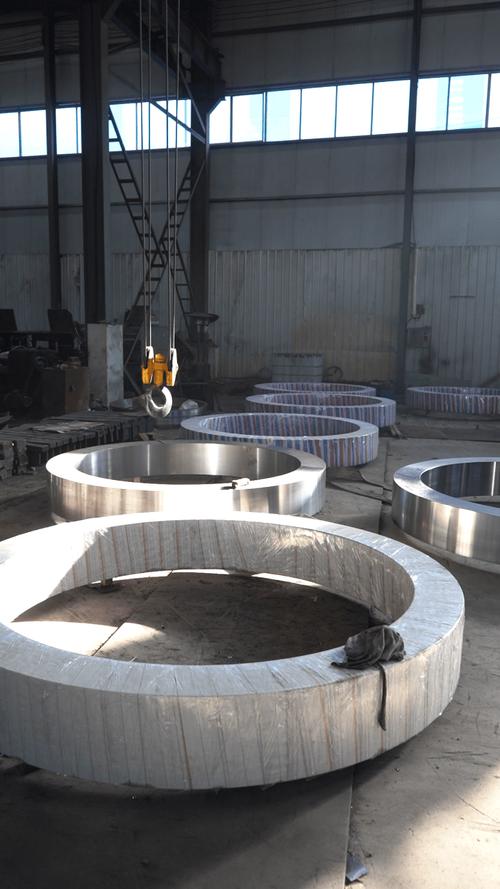
汽车轮毂轴承锻件的锻造通常采用热模锻工艺,主要流程包括:下料、加热、镦粗、预锻、终锻(环形锻制成型)、切边、冲孔、热处理和机加工。其中,环形锻制成型是形成轴承套圈形状的关键步骤,通过镦粗、冲孔、扩孔等工序,使坯料逐渐形成环形件。
二、环形锻制成型管控要点
环形锻制成型是汽车轮毂轴承锻件生产的核心环节,其质量直接关系到后续加工和使用性能。以下是关键管控要点:
1. 原材料控制
(1)材料选择:选用优质合金结构钢(如GCr15、20CrMnTi等),确保化学成分和纯净度符合标准。
(2)下料精度:采用精密剪切或锯切方式,保证坯料重量和尺寸公差,避免因坯料偏差导致成型缺陷。
(3)表面质量:坯料表面不得有裂纹、折叠、氧化皮等缺陷,必要时进行剥皮或修磨。
2. 加热工艺控制
(1)加热温度:根据材料特性设定合理的加热温度范围(如GCr15钢始锻温度1050-1100℃,终锻温度≥800℃),避免过热、过烧或温度不足。
(2)加热速度:控制加热速率,防止因热应力导致坯料开裂。
(3)炉内气氛:采用保护气氛或控制炉气成分,减少氧化和脱碳。
3. 环形锻制成型过程控制
(1)模具设计与制造:模具型腔尺寸精度、表面粗糙度和硬度需满足工艺要求,确保锻件形状和尺寸准确。
(2)镦粗与冲孔:镦粗时控制变形量,避免产生裂纹;冲孔位置需对中,防止偏心。
(3)扩孔成型:扩孔过程中控制扩孔速度、温度和变形量,确保环件壁厚均匀、无折叠。
(4)温度控制:严格按照锻造温度范围操作,避免低温锻打导致开裂。
(5)润滑与冷却:合理使用润滑剂,减少摩擦和模具磨损;模具冷却需均匀,防止热疲劳。
4. 锻后处理控制
(1)切边与冲孔:及时切除飞边和冲孔连皮,避免影响后续加工。
(2)热处理:采用正火或退火处理,消除锻造应力,细化晶粒,改善切削性能。
(3)表面清理:去除氧化皮,检查表面缺陷,必要时进行抛丸处理。
5. 质量检验与控制
(1)尺寸检验:使用卡尺、千分尺等工具检测锻件尺寸,确保符合图纸要求。
(2)无损检测:采用磁粉探伤或超声波探伤检查内部缺陷。
(3)金相检验:定期取样分析金相组织,确保无过热、过烧等缺陷。
(4)性能测试:对锻件进行硬度、拉伸等力学性能测试,确保满足标准。
三、常见缺陷及预防措施
环形锻制成型中常见缺陷包括折叠、裂纹、壁厚不均、椭圆等。预防措施包括:优化模具设计、严格控制加热和锻造温度、保证坯料质量、合理润滑、规范操作等。
四、结论
汽车轮毂轴承锻件的环形锻制成型是一个复杂的工艺过程,涉及多环节的精细管控。通过原材料控制、加热工艺优化、成型过程监控、锻后处理和质量检验等要点把控,可以有效提高锻件质量,确保汽车轮毂轴承的可靠性和耐久性,满足汽车行业对高强度、高精度轴承锻件的需求。
如若转载,请注明出处:http://www.xinglianjinshu.com/product/44.html
更新时间:2026-10-30 22:11:43