锻造模具失效原因分析
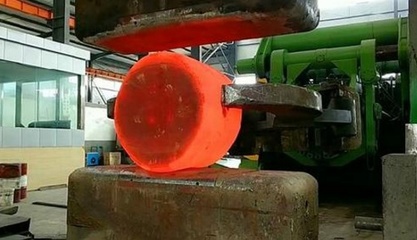
锻造模具是锻件生产中的关键工具,其寿命直接影响锻件的质量、生产效率和成本。模具失效通常表现为多种形式,主要包括以下原因:
- 磨损:这是最常见的失效形式。在高温高压下,金属坯料与模具表面发生剧烈摩擦,导致模具型腔尺寸逐渐磨损超差,无法保证锻件精度。尤其在氧化皮存在时,磨损会加剧。
- 塑性变形:当模具承受的载荷超过其在该温度下的屈服强度时,型腔表面或局部区域会发生塌陷、鼓起或尺寸变化。这通常与模具材料的热强度不足、锻造温度过高或冷却不当有关。
- 疲劳裂纹与断裂:由于锻造过程中反复的机械冲击和热循环(加热-冷却),模具表面易产生热疲劳裂纹(龟裂)。在机械应力集中处,还可能萌生机械疲劳裂纹并扩展,最终导致模块断裂或局部掉块。
- 热裂:在急冷急热条件下,模具表层与内部产生较大温差,形成热应力,当应力超过材料强度时便产生热裂纹。常见于水冷效果过强或预热不足的模具。
- 机械过载:锻压设备吨位选择不当、坯料尺寸或温度异常、模具安装不当等,导致局部应力超过模具强度,引发裂纹或破裂。
- 模具材料与热处理缺陷:材料选用不当(如韧性不足、耐热性差)、锻造比不合理、热处理工艺不当(淬火裂纹、回火不足、硬度分布不均)等,都会显著降低模具的抗失效能力。
- 模具设计与制造问题:圆角半径过小、截面过渡陡峭、加工刀痕过深等造成应力集中;模具间隙不合理也会加速磨损和开裂。
- 使用与维护不当:预热温度不够、冷却润滑不合理、中途冷停顿时间过长、模具表面氧化脱碳未及时清理等,均会促使模具早期失效。
- 锻件因素:锻件材料的高温强度高、变形抗力大、导热性差,或者锻件形状复杂、壁厚差异大,都会增加模具局部负荷,导致模具失效加速。锻件氧化皮硬度高,会像磨料一样加剧模具磨损。
锻造模具失效是热、力、化学等多种因素综合作用的结果。提高模具寿命需从材料、设计、制造、使用和维护全环节入手,控制和减少上述失效诱因。
如若转载,请注明出处:http://www.xinglianjinshu.com/product/47.html
更新时间:2026-10-30 14:49:34