锻件形状测量技术解析
锻件形状测量是锻造生产过程中的关键质量控制环节,直接影响到锻件的尺寸精度、装配性能和使用寿命。由于锻件通常具有复杂的三维几何特征、高温、重载及表面粗糙等特点,其形状测量需要根据具体需求选择合适的方法。本文系统介绍了锻件形状测量的主要技术及其适用场景。
一、传统接触式测量
- 卡尺与千分尺:适用于简单规则形状(如轴类、方块类)的局部尺寸测量,操作简便但效率低,难以全面反映复杂形状。
- 高度规与平台测量:将锻件置于平台上,配合高度规、百分表等测量高度、平行度、垂直度等形位误差,适用于中小型锻件。
- 专用检具:针对大批量生产的特定锻件,设计专用样板、卡规等,实现快速通止检测,但柔性差。
二、现代坐标测量技术
- 三坐标测量机(CMM):通过测头接触锻件表面,获取三维坐标点,经软件拟合计算形状、位置和尺寸误差。精度可达微米级,适用于中小型精密锻件,但测量效率较低,对软质或易划伤表面需谨慎。
- 便携式关节臂测量机:灵活性高,可现场测量大型锻件,通过接触或激光扫描头实现三维测量,精度适中(±0.02mm~±0.1mm)。
三、非接触式光学测量
- 激光扫描测量:利用激光三角法或时间飞行法,快速获取锻件表面点云数据,重建三维模型,适用于大型、复杂锻件的全尺寸检测,精度可达0.05mm以上。
- 结构光三维扫描:投影光栅条纹到锻件表面,通过相位计算获取高密度点云,测量速度快、细节丰富,适合中小型锻件的形状检测,但受表面反射特性影响。
- 摄影测量系统:通过多角度拍摄锻件表面标志点或编码点,经软件计算三维坐标,常用于大型锻件的整体形状测量,精度约0.1mm/m。
四、针对锻造特点的考虑
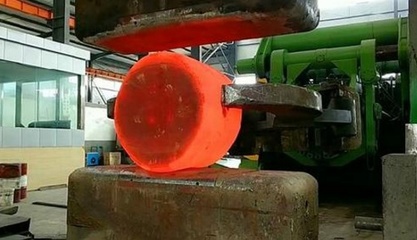
- 高温测量:对热态锻件可采用激光测距、热成像或耐高温标记点摄影测量,避免接触式测量受热影响。
- 表面氧化皮与粗糙度:非接触光学方法受表面特性影响较大,必要时需清理表面或采用喷粉、喷显像剂等辅助手段。
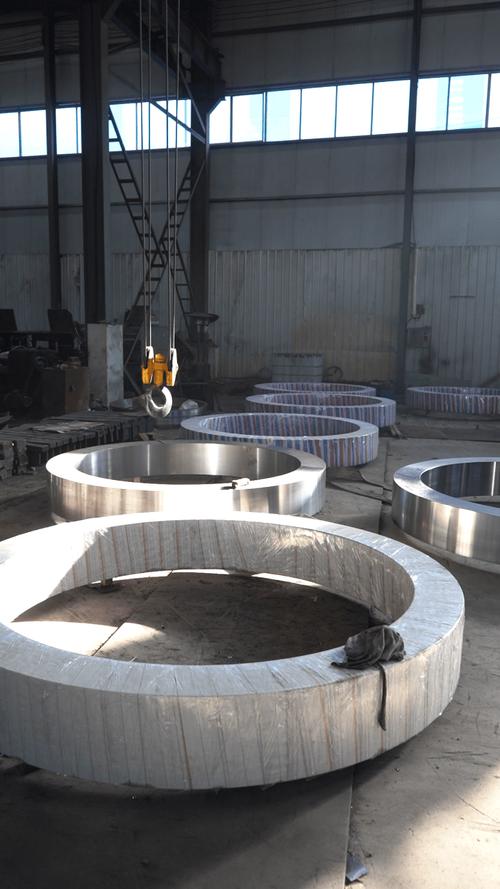
- 大型锻件测量:风电法兰、船用曲轴等大型锻件常采用激光跟踪仪、摄影测量与关节臂结合的方式,实现现场整体测量。
五、测量方案选择建议
- 简单小型锻件、批量生产:优先选用专用检具或卡尺等传统量具。
- 高精度中小型锻件:三坐标测量机或结构光扫描。
- 大型复杂锻件、现场检测:关节臂测量机、激光跟踪仪或摄影测量。
- 热态锻件在线检测:非接触激光测量或热态摄影测量。
锻件形状测量需综合考虑锻件尺寸、精度要求、生产批量、表面状态及温度等因素,合理选择测量方法,以实现高效、准确的形状质量控制。
如若转载,请注明出处:http://www.xinglianjinshu.com/product/43.html
更新时间:2026-10-30 07:11:02