4330V锻件来图加工 按客户要求锻造的高品质锻件解决方案
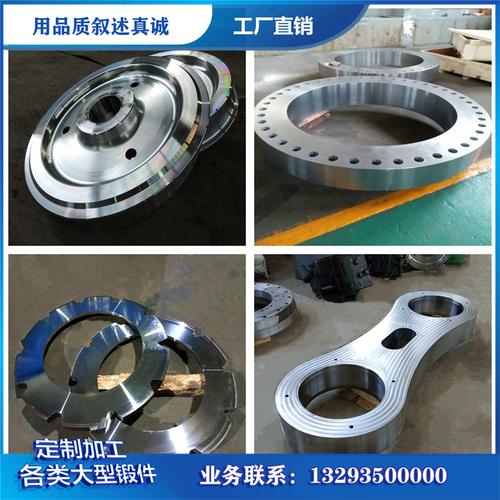
在高端装备制造、石油天然气、航空航天及重型机械等领域,锻件作为关键承力部件,其质量直接决定了设备的安全性和使用寿命。4330V锻件凭借优异的强度、韧性和抗疲劳性能,成为高应力工况下的理想选择。本文将围绕“按客户要求锻造”与“来图加工”两大核心,深入解析4330V锻件的加工流程、技术要点及品质保障体系。
一、4330V材料特性与锻造优势
4330V是一种含钒的镍铬钼合金钢,通过钒元素的微合金化作用,显著提升了钢的淬透性和回火稳定性。其典型力学性能可达到:抗拉强度≥1000MPa,屈服强度≥850MPa,冲击韧性(-40℃)≥40J。这些特性使得4330V锻件特别适用于:
- 石油钻采设备中的钻铤、接头
- 飞机起落架、发动机挂架
- 高压阀门阀体、阀盖
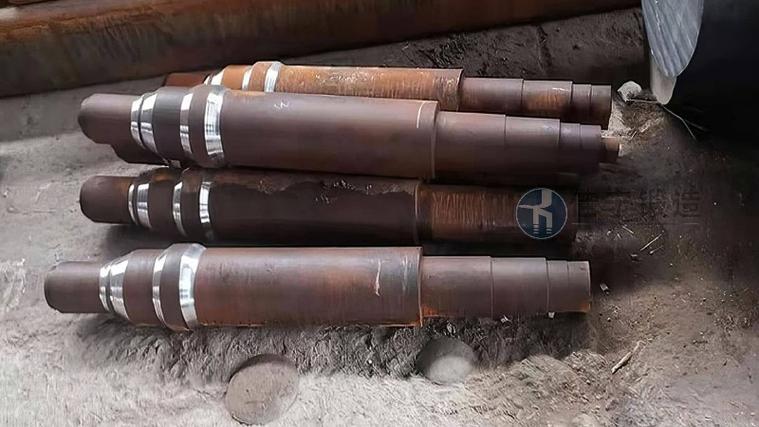
- 重型传动轴、齿轮坯
采用锻造工艺(而非铸造或机加工直接成型)可以消除金属内部的疏松、气孔等缺陷,细化晶粒,使流线分布更加合理,从而大幅提高锻件的综合力学性能。
二、来图加工:精准理解客户需求
“来图加工”是4330V锻件生产的首要环节。客户提供的图纸通常包含:
- 零件尺寸及公差(如φ500×1200mm轴类件,公差±1.5mm)
- 关键部位无损检测要求(UT、MT等级)
- 热处理技术条件(硬度范围、力学性能指标)
- 特殊工艺要求(如晶粒度≥5级、非金属夹杂物≤1.5级)
接收到图纸后,技术团队需进行工艺性审图,确认:
- 锻件分模面是否合理,能否顺利脱模;
- 余量、公差是否满足锻造能力;
- 是否需要增加工艺凸台或夹持部位;
- 热处理变形是否会对最终尺寸造成影响。
三、按客户要求锻造的全流程控制
3.1 原材料准备
选用符合ASTM A469或GB/T 32289标准的4330V电渣重熔钢锭,入厂后进行化学成分光谱复检,确保C、Mn、Si、Cr、Ni、Mo、V等元素含量在标准范围内。同时进行超声波探伤,剔除内部缺陷超标的坯料。
3.2 锻造工艺设计
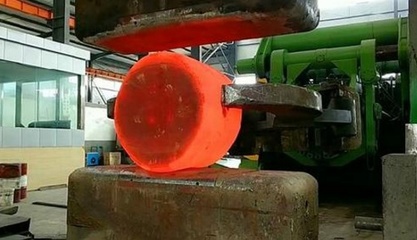
根据锻件形状和尺寸,制定锻造温度范围(通常始锻温度1150-1200℃,终锻温度≥850℃)、变形量分配(每火次变形量控制在20%-40%)、镦粗拔长方案。对于复杂锻件,采用计算机模拟(如Deform)优化工艺,避免折叠、裂纹等缺陷。
3.3 加热与锻造操作
采用天然气炉或电阻炉加热,严格控制加热速度(≤100℃/h)和保温时间(按0.6-0.8min/mm计算),确保坯料透烧均匀。锻造设备可根据吨位选择:
- 小型锻件:空气锤、电液锤
- 中型锻件:液压机(2000-5000t)
- 大型锻件:自由锻水压机(6000t以上)
锻造过程中,操作人员需勤量尺寸,尤其在终锻温度附近应快速成型,避免低温锻造导致开裂。
3.4 锻后热处理
4330V锻件锻后需立即进行退火或正火+高温回火,以消除锻造应力、细化晶粒。对于有探伤要求的锻件,热处理后需进行粗加工,然后再进行最终调质处理(淬火+回火)。淬火介质可选水基淬火液或油,回火温度根据目标硬度确定(通常540-660℃)。
3.5 精加工与检测
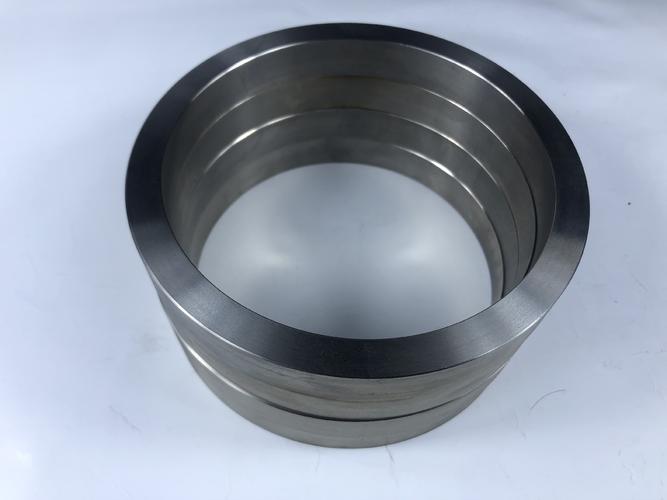
按照客户图纸进行粗车、精车、铣削、钻孔等机加工。检测环节包括:
- 尺寸检测:三坐标测量仪、卡尺、千分尺;
- 无损检测:超声波探伤(GB/T 6402)、磁粉探伤(GB/T 15822);
- 力学性能试验:拉伸、冲击、硬度(每批取试棒);
- 金相分析:晶粒度、非金属夹杂物、脱碳层深度;
- 特殊要求:如低温冲击、断裂韧性测试等。
四、质量控制体系与客户协同
为满足“按客户要求锻造”的目标,工厂需建立完善的质量管理体系(ISO 9001、AS9100或API Q1)。每件4330V锻件都应具备可追溯性:炉号、锻号、热处理批次、检测报告一一对应。《质量证明书》需包含:化学成分、力学性能、无损检测结果、热处理曲线、金相照片等。
与客户保持技术沟通至关重要。例如:
- 若客户图纸某处应力集中严重,建议增加圆角;
- 若锻造裂纹难以避免,可与客户协商调整变形量或增加火次;
- 若客户急需样件,可安排快速锻造+真空热处理缩短周期。
五、
4330V锻件的来图加工与按客户要求锻造是一项系统性工程,涉及材料科学、塑性成形、热处理及检测技术。只有严格遵守工艺规范、强化过程控制、并与客户紧密配合,才能生产出满足高应力、长寿命需求的优质锻件。随着数字化锻造和智能热处理技术的发展,4330V锻件的性能一致性和交付效率还将持续提升,为高端装备制造提供更坚实的支撑。
如若转载,请注明出处:http://www.xinglianjinshu.com/product/37.html
更新时间:2026-10-30 04:23:19