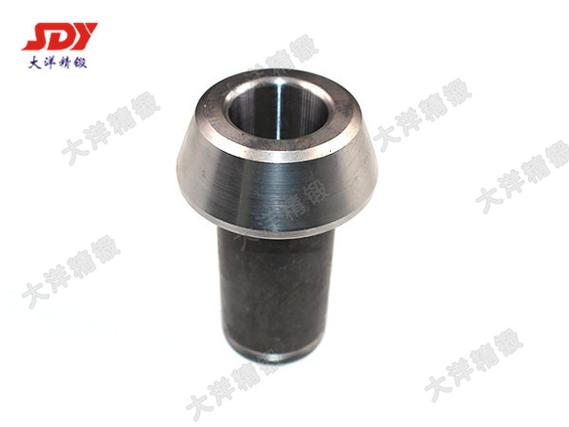
Q345B筒子锻件 材料特性、工艺要点与应用解析
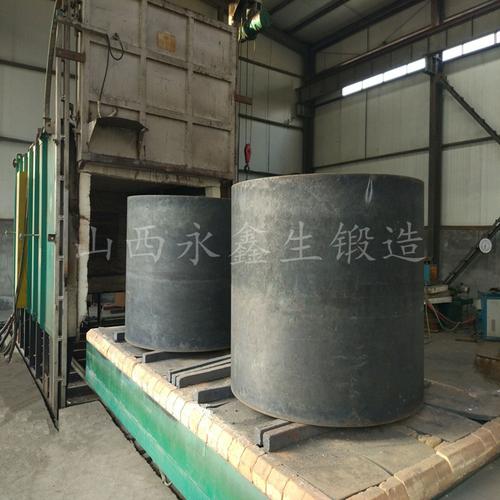
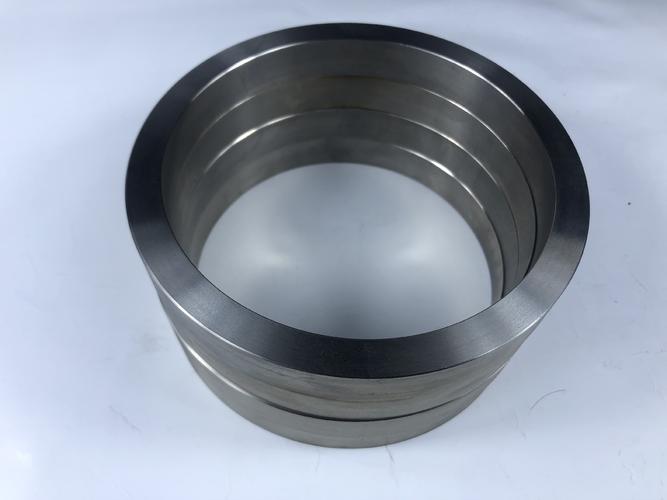
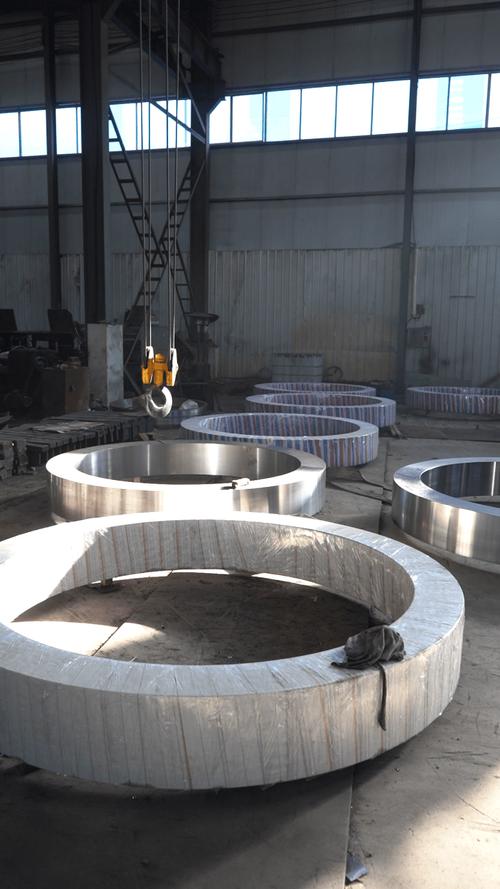
Q345B筒子锻件是采用Q345B低合金高强度结构钢,通过锻造工艺成型的一种筒形/环形锻件,广泛应用于机械制造、风电、石化、压力容器、工程机械等领域。本文从材料特性、锻造工艺要点、质量控制和应用场景几个方面进行系统解析,帮助读者全面理解该产品的技术要点。
一、Q345B材料特性
Q345B执行GB/T 1591标准,其命名中“Q”代表屈服强度,“345”表示屈服强度不小于345MPa,“B”代表质量等级,要求20℃时冲击功不小于27J。主要化学成分包括:C≤0.20%、Si≤0.55%、Mn≤1.70%,并含有少量P、S等杂质(P≤0.035%、S≤0.035%)。该材料具有强度适中、塑性和焊接性能优良、低温韧性较好的特点,价格相对经济,是制造筒形锻件的常用材料之一。需要注意的是,Q345B在锻造后如需焊接,应控制焊接工艺,避免因碳当量偏高而产生焊接裂纹。焊前应视板厚进行适当预热(一般100-150℃),焊后必要时进行消氢处理。
二、筒子锻件的锻造工艺要点
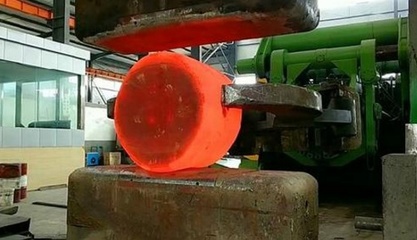
筒子锻件的典型工艺流程为:下料→加热→锻造(镦粗、冲孔、芯棒拔长/扩孔)→热处理→机加工→检验。
- 下料与加热。根据锻件重量和烧损计算坯料尺寸,采用锯切或火焰切割下料。加热温度通常控制在1150-1200℃,始锻温度约1150-1200℃,终锻温度不低于800℃,以防止低温锻造产生裂纹和组织缺陷。
- 锻造成形。筒形锻件常采用以下方法:
- 芯棒拔长法:冲孔后套上芯棒,通过拔长操作减小壁厚、增加长度;
- 扩孔法(马杠扩孔):将冲孔后的坯料套在马杠上,用锤头或砧块径向扩孔,适用于较大直径、较薄壁的筒形件;
- 碾环(辗环)工艺:对于大型环形/筒形件,可采用碾环机进行扩孔成形,生产效率高、尺寸精度好。
锻造过程中应保证足够的锻造比(一般不低于3-4),通过反复锻打破碎铸造组织、细化晶粒、致密内部组织,从而获得良好的力学性能。
- 热处理。锻后通常进行正火或正火+回火处理,以细化晶粒、消除锻造应力、均匀组织。对于性能要求较高的锻件,可采用调质处理(淬火+高温回火),进一步提高综合力学性能。
- 机加工与检验。锻件经粗加工后进行超声波探伤(UT),检查内部裂纹、夹杂、白点等缺陷;必要时进行磁粉探伤(MT)检查表面裂纹。最终按图纸尺寸精加工,并进行化学成分、力学性能、硬度等检验。
三、质量控制关键点
Q345B筒子锻件的质量控制主要围绕以下方面:
- 化学成分控制,尤其是碳当量(Ceq)和S、P含量,影响焊接性和韧性;
- 锻造温度与变形量控制,防止过热、过烧和晶粒粗大;
- 足够锻造比,保证内部致密;
- 热处理工艺合理性,避免出现魏氏组织、带状组织或回火脆性;
- 无损检测(UT、MT)确保内部与表面质量。
四、应用场景
Q345B筒子锻件因其强度与成本的平衡,广泛用于:
- 工程机械的法兰、轴套、筒形连接件;
- 风电行业的塔筒法兰、轴承环等(部分工况);
- 压力容器与换热器的筒体、法兰;
- 起重运输机械的卷筒、轮毂类零件;
- 水利、船舶等行业的环形结构件。
五、选材与使用注意事项
对于≥-20℃服役、以静载为主且要求良好焊接性的筒形件,Q345B是经济可靠的选择。对于低温(≤-40℃)或冲击载荷较大的工况,建议选用Q345C/D/E或Q355系列,甚至更高强度钢。同时需注意,等级“B”仅保证20℃冲击,严寒地区应谨慎选用。
Q345B筒子锻件是一种工艺成熟、性价比高的基础锻件产品。只有在材料控制、锻造工艺和热处理各环节都严格执行规范,才能稳定获得组织致密、性能合格的筒形锻件,满足不同工业领域的使用需求。
如若转载,请注明出处:http://www.xinglianjinshu.com/product/34.html
更新时间:2026-10-30 03:45:44