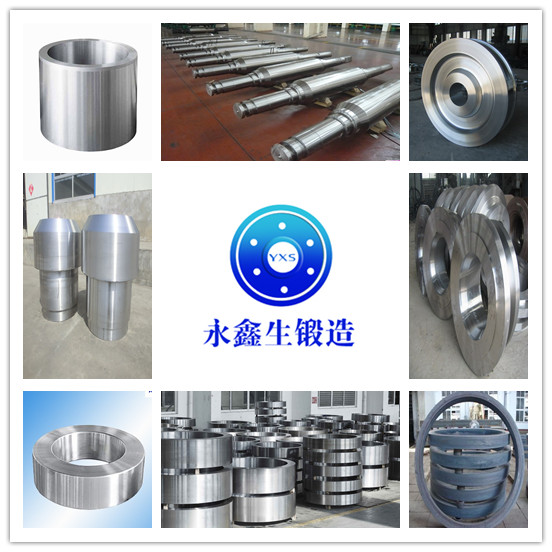
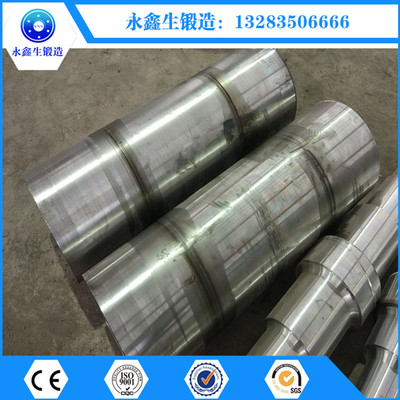
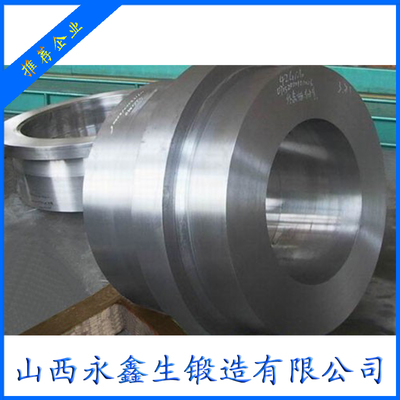
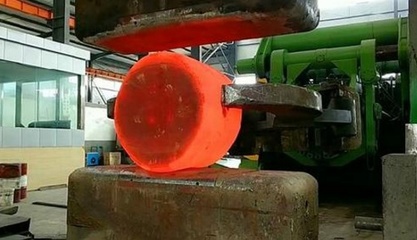
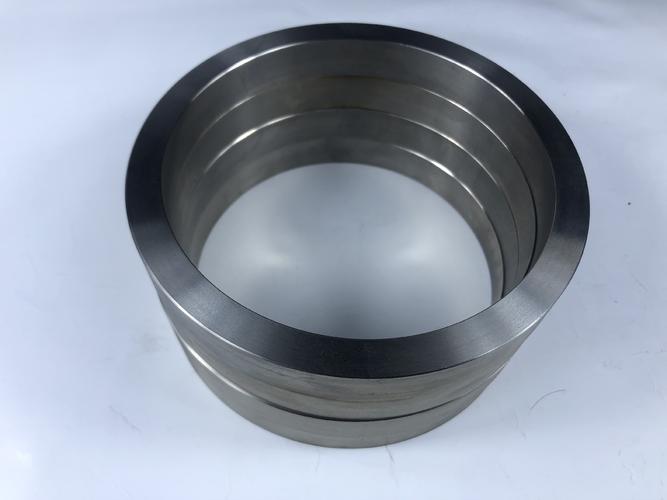
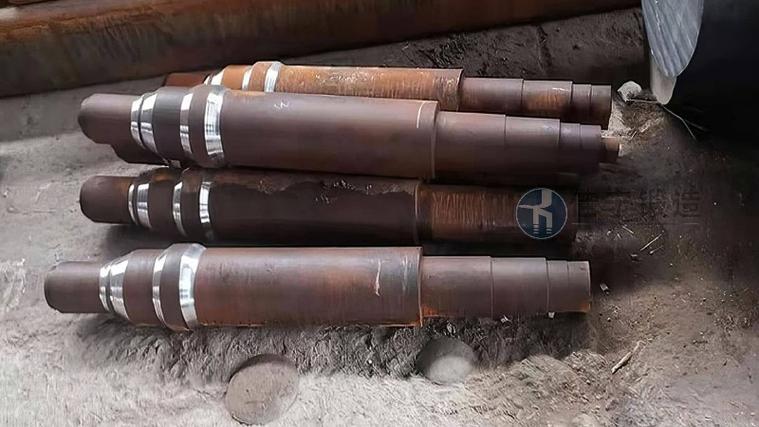
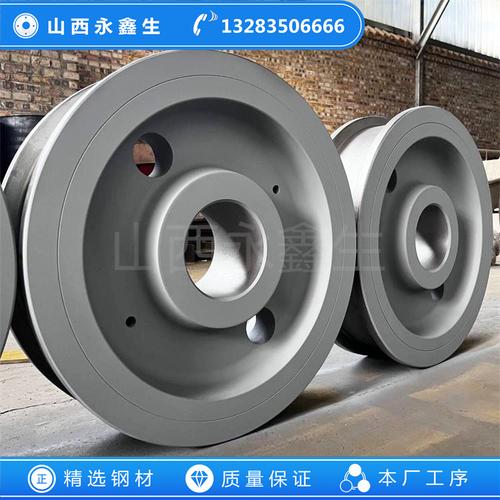
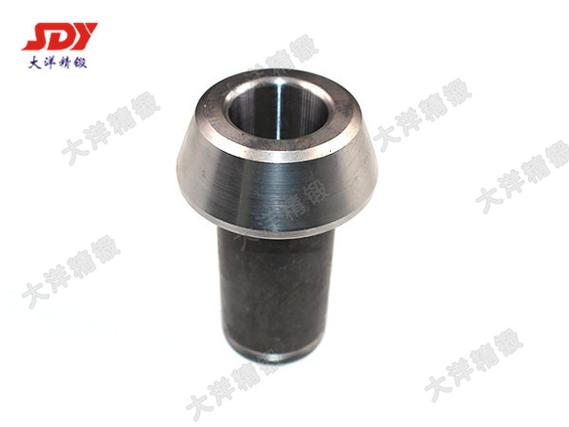
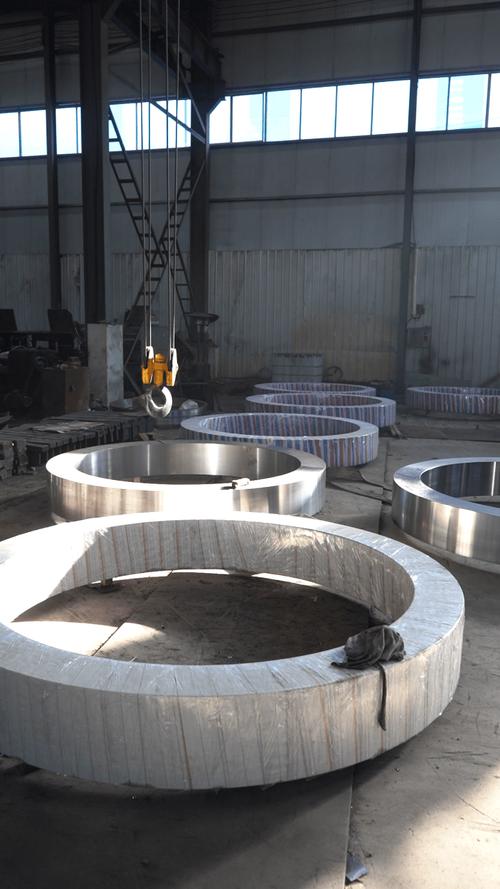
锻件产品表面外观整洁、加工余量小,有效减少材料浪费
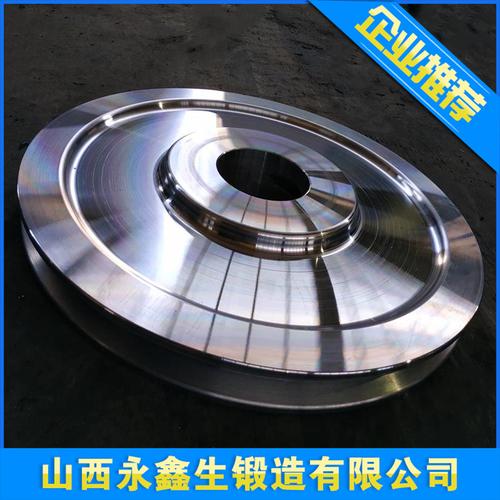
锻件作为一种重要的金属成型工艺产品,在现代制造业中占据着不可替代的地位。随着锻造技术的不断进步,锻件产品在表面外观和尺寸精度方面取得了显著提升,其中最为突出的两大优势便是:表面外观整洁、加工余量小。这两项优势直接带来了材料利用率的大幅提高,有效减少了材料浪费,为企业降本增效和绿色制造提供了有力支撑。
一、表面外观整洁:减少后续清理与修复成本
传统锻造工艺由于模具精度、氧化皮控制等方面的限制,锻件表面往往存在较为明显的氧化皮、毛刺、凹陷或折叠等缺陷。这些缺陷不仅影响产品外观,还可能需要额外的打磨、清理甚至补焊工序。而现代精密锻造技术通过优化模具设计、采用保护气氛加热、精确控制锻打温度与变形量等手段,使得锻件出模后表面更加光洁平整,氧化皮薄且易清除,毛刺和飞边显著减少。
表面外观整洁带来的直接好处是:后续清理工作量大幅下降,清理过程中因过度打磨导致的尺寸超差风险降低,同时也减少了因表面缺陷而报废的零件数量。从材料角度看,表面质量好意味着不需要为了去除缺陷而额外留出过多的加工余量,从而在源头上减少了金属材料的无效去除。
二、加工余量小:从“多切少用”到“近净成形”
加工余量是指锻件在后续机械加工中需要被切除的材料层厚度。传统锻造由于尺寸精度和表面质量有限,往往需要预留较大的加工余量,有时甚至达到3-5毫米以上。这意味着一个看似不大的锻件,很大一部分金属最终变成了切屑而被浪费掉。
而现代锻件产品通过精密锻造、温锻、冷锻等先进工艺,尺寸精度可控制在0.1-0.5毫米以内,表面粗糙度也显著改善。因此,加工余量可以大幅减小,甚至实现“净成形”或“近净成形”。例如,在汽车零部件、航空锻件、齿轮坯等领域,许多锻件仅需留出0.5毫米甚至更少的余量即可满足最终装配要求。
加工余量小带来的材料节约是显而易见的。假设一个锻件原余量为3毫米,优化后降至0.5毫米,单件即可节省金属材料数公斤。在大批量生产中,这一节约累积起来极为可观,同时还能减少切削加工时间、刀具磨损和能源消耗。
三、减少材料浪费的多重意义
- 降低成本:材料成本在锻件总成本中占比较大。减少浪费直接降低了原材料采购费用,同时也降低了切屑处理、废料回收等辅助成本。
- 提高生产效率:加工余量小意味着切削工时缩短,机床占用时间减少,生产节拍加快,整体产能得到提升。
- 节能环保:每减少一公斤切屑,就相当于节约了从矿石到金属锭、再到锻件整个生产链条中所消耗的能源,并减少了相应的碳排放。符合绿色制造和可持续发展方向。
- 提升产品竞争力:表面整洁、余量小的锻件更易于实现自动化加工和装配,尺寸一致性好,有利于企业承接高端订单。
四、实现途径与未来趋势
要达到表面外观整洁、加工余量小的目标,需要从以下几个方面着手:
- 采用高精度模具和先进的模具冷却/润滑技术;
- 应用计算机模拟优化锻造工艺参数,控制金属流动;
- 推广温锻、冷锻、闭塞锻造等精密成形技术;
- 加强加热保护,减少氧化和脱碳;
- 引入自动化生产线,保证工艺稳定性。
随着伺服压力机、智能锻造单元和增材制造辅助锻造等新技术的发展,锻件将朝着“更净、更精、更省”的方向持续演进,为制造业提供更加绿色、高效的基础零部件。
锻件产品表面外观整洁、加工余量小,不仅是制造技术进步的体现,更是减少材料浪费、推动高质量发展的关键路径。对于锻造企业而言,抓住这一趋势,就等于抓住了降本增效和绿色转型的主动权。
如若转载,请注明出处:http://www.xinglianjinshu.com/product/33.html
更新时间:2026-10-30 14:15:24