提高锻件模具寿命的综合策略
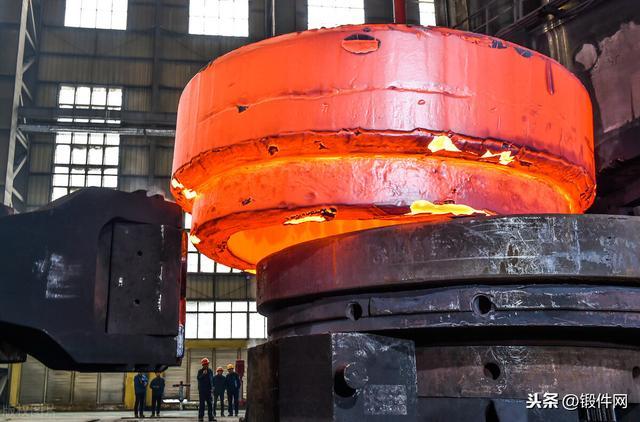
锻件模具在高温、高压、高摩擦的恶劣条件下工作,其寿命直接影响锻件质量、生产效率和成本。提高模具寿命是一个系统工程,需要从材料选择、设计优化、制造工艺、使用维护等多个方面综合着手。
1. 合理选择模具材料
模具材料是决定寿命的基础。应根据锻件材料、锻造温度、变形抗力等因素选择合适的热作模具钢。常用的材料包括5CrNiMo、5CrMnMo、4Cr5MoSiV1(H13)、3Cr2W8V等。对于大批量、高负荷的锻模,可选用新型高性能材料如QRO90、DIEVAR等,它们具有更高的热强性、韧性和耐回火性。采用粉末冶金高速钢或硬质合金镶块也能显著提高局部寿命。
2. 优化模具设计
合理的模具设计可以减小应力集中,改善金属流动,降低磨损。设计时应考虑:
- 分模面位置应使锻件容易取出,并避免模具尖锐角。
- 模膛过渡圆角应足够大,以减小应力集中。
- 飞边槽尺寸合理,既保证充满又避免过大压力。
- 对于易磨损部位(如桥部、冲孔等),可设计镶块以便更换。
- 冷却水道布局应均匀,避免局部过热。
- 增加模具承击面,降低接触应力。
3. 采用先进制造与热处理工艺
制造质量对模具寿命影响极大。应采用精密加工中心保证模膛尺寸精度和表面粗糙度。热处理是关键环节:
- 采用真空淬火、可控气氛淬火减少氧化脱碳。
- 优化淬火温度、回火工艺,获得细晶粒组织和良好的强韧性匹配。
- 表面强化技术:渗氮、氮碳共渗、物理气相沉积(PVD)、化学气相沉积(CVD)等,可显著提高表面硬度、耐磨性和抗咬合能力。例如,H13钢经气体渗氮后,寿命可提高2-5倍。
- 对于大型模具,可采用表面感应淬火或激光淬火。
4. 正确的使用与维护
即使模具质量优良,使用不当也会大幅缩短寿命:
- 预热:锻造前必须将模具预热至150-250℃(具体视材料而定),防止急热开裂。
- 冷却润滑:采用合适的冷却润滑剂(如石墨水基、玻璃润滑剂等),既能降温又能减少摩擦。但需控制冷却速度,避免热疲劳裂纹。
- 定期检查与修复:发现裂纹、磨损及时打磨修复,避免扩展。
- 合理安排生产,避免超载(如超过设备能力)和长时间连续工作。
- 使用后应缓慢冷却,并涂防锈油。
5. 改进锻造工艺
- 优化毛坯加热规范,避免过热、过烧,减少氧化皮,因为氧化皮会加剧模具磨损。
- 采用少无氧化加热,如感应加热、保护气氛炉。
- 控制锻造温度,避免低温锻造导致变形抗力增大。
- 采用多工位锻造或模锻制坯,使变形均匀。
- 对于复杂锻件,可采用等温锻造或热模锻造,降低模具热负荷。
6. 实施模具寿命管理
建立模具寿命档案,记录每次使用、维修、失效情况,利用统计方法分析失效原因,持续改进。引入预测性维护,如通过监测温度、压力等参数判断模具状态,及时更换。
提高锻件模具寿命需要材料、设计、制造、使用、维护全方位配合。通过科学选材、优化设计、精细制造、规范使用和持续改进,可以显著延长模具寿命,降低生产成本,提高经济效益。
如若转载,请注明出处:http://www.xinglianjinshu.com/product/23.html
更新时间:2026-10-30 18:26:17